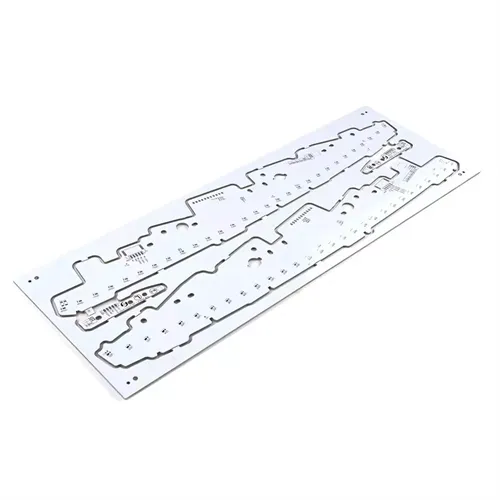
A PCB-snijmachineis de apparatuur die een gevuld paneel in individuele platen verandert zonder de soldeerverbindingen te kraken, koper te scheuren of de SMT-lijn te vertragen. In de meeste fabrieken ziet de scheidingsstap er vanaf een afstand eenvoudig uit: een mes gaat door een kerflijn of een frees volgt een omtrek. Van dichtbij bepaalt elke parameter – scherpte van het blad, uitlijning van de geleidingsrail, doorvoersnelheid, paneelondersteuning en stofafzuiging – of de afgewerkte plaat de inspectie doorstaat of nabewerking wordt. In deze gids wordt uitgelegd hoe u de juiste snijmethode kiest, hoe u de snijkant voorspelbaar houdt en hoe u de problemen diagnosticeert die optreden wanneer de scheiding van de planken uit de hand loopt.
Abstract
Scheiding van de planken is een kwaliteitspoort en geen afwerkingsformaliteit. De keuze tussen V-snede, zaagbladsnijden en frezen verandert het spanningsprofiel, de randkwaliteit en het onderhoudsritme van de hele lijn. Dit artikel koppelt de keuze van de snijmethode aan het beheer van de messlijtage, het ontwerp van de armatuur, stofbeheersing en dagelijkse probleemoplossing. Het is geschreven voor procesingenieurs, SMT-supervisors en kopers van apparatuur die een voorspelbare scheiding nodig hebben in plaats van een machine die alleen maar snijdt.
Inhoudsopgave
- Waarom bordscheiding bepalend is voor de uiteindelijke bordkwaliteit
- Snijmethoden: V-snede, zaagblad en bovenfrees vergeleken
- Selectiechecklist voordat u een snijmachine koopt
- Messlijtage, randkwaliteit en onderhoudsvensters
- Armatuurontwerp, stofafzuiging en stressbeheersing
- Veelvoorkomende snijproblemen oplossen
- Veelgestelde vragen
Waarom bordscheiding bepalend is voor de uiteindelijke bordkwaliteit
Depaneling vindt plaats tussen montage en eindtest. Een plaat die het terugvloeien heeft overleefd, kan nog steeds mislukken omdat door de scheiding een haarscheur in de buurt van een kussen ontstond, een hoek delamineerde of geleidende bramen achterliet over een breuklijn. De mechanische gebeurtenis is van korte duur, maar de gevolgen zijn blijvend.
Een goed gecontroleerd snijproces beschermt drie dingen tegelijk. Ten eerste beschermt het de verbindingen van componenten tegen buigspanning. Ten tweede beschermt het de laminaat- en koperinterface tegen scheuren. Ten derde beschermt het de doorvoer door inspectie, bijwerken en uitval achteraf te vermijden. Wanneer een van deze drie begint te slippen, ligt de oorzaak meestal bij de snijmethode, de staat van het gereedschap of de opspanning, en niet bij de operator.
Veel teams ontdekken dit pas nadat een klacht van een klant teruggaat tot een ruw bordrandje. De correctie is zelden een enkele aanpassing. Het is een systeem: de juiste machine voor het plaatontwerp, een mesvervangingsregel die is gekoppeld aan gemeten slijtage, en een bevestiging die het paneel dicht bij de snijlijn ondersteunt.
Waar het scheidingsrisico eigenlijk vandaan komt
Risico ontstaat op het grensvlak tussen gereedschap en materiaal. Een botte rand duwt materiaal in plaats van het te scheuren. Een niet-ondersteund paneel buigt onder belasting. Een niet goed uitgelijnde geleiderail verschuift de groef weg van het beoogde pad. Stof dat achterblijft op een sensor of rail verandert een precieze beweging in een zwevende beweging. Deze zijn stuk voor stuk zichtbaar voordat er schroot verschijnt, mits het proces met de juiste metingen wordt geïnspecteerd.
Snijmethoden: V-snede, zaagblad en bovenfrees vergeleken
Geen enkele methode domineert elk bord. De praktische beslissing komt neer op de contouren van de geometrie, de plaatdikte, de speling van de componenten en het aanvaardbare niveau van mechanische spanning.
| Snijmethode | V-snede scoren | Zaagblad snijden | Router snijden |
| Typische precisie | Ongeveer ±0,1 mm | Stabiel voor rechte zaagsneden | Ongeveer ±0,05 mm |
| Beste bestuursprofiel | Lange rechte lijnen, stijve FR-4 | Dikke of grote panelen | Gebogen of onregelmatige contouren |
| Mechanische spanning | Gemiddeld tot hoger | Medium | Laag tot gemiddeld |
| Rand staat | Afhankelijk van de kerfdiepte en de slijtage van het mes | Braamrisico als parameters afwijken | Glad als bit en voeding op elkaar zijn afgestemd |
| Typische beperking | Alleen rechte sneden; onderdelen moeten buiten de partituur blijven | Niet ideaal voor gebogen vormen | Stof- en bitslijtage vereisen beheer |
V-sneden laten een paar schuine messen langs voorbewerkte groeven lopen en laten een gecontroleerde restdikte achter. Het is snel en mechanisch eenvoudig, waardoor het gebruikelijk is in consumentenelektronica en verlichtingsproducten met grote volumes. De beperking is geometrisch: de methode vereist rechte lijnen en voldoende ruimte rond de breuklijn. Borden met aan de rand gemonteerde connectoren of dichte plaatsing nabij de breuklijn zijn slechte kandidaten.
Bij het zagen met een zaagblad wordt een cirkelvormig mes gebruikt om panelen langs rechte paden te scheiden. Het verwerkt dikkere laminaten en grotere panelen met een hoge doorvoer, maar brengt ook meer mechanische spanning met zich mee dan frezen en is niet geschikt voor gebogen contouren. Wanneer de voedingssnelheid, bladhoogte en paneelondersteuning niet in evenwicht worden gehouden, ontstaan er snel bramen.
Het bovenfrezen volgt een geprogrammeerd pad met een hogesnelheidsspindel, waardoor L-vormen, U-vormen, bogen en gemengde contouren op hetzelfde paneel mogelijk zijn. Het is de meest flexibele optie voor complexe assemblages, en de lagere snijspanning beschermt componenten met een kleine steek en kwetsbare verbindingen. De nadelen zijn stofontwikkeling en bitslijtage, die beide beheersbaar zijn met afzuiging en een vervangingsschema.
De werkwijze afstemmen op het product
- Kies voor V-snede als het paneel lange rechte breeklijnen, stijve FR-4 en royale componentspeling heeft.
- Kies voor zagen met een zaagblad als de prioriteit ligt bij het snel en recht scheiden van dikke of grote planken.
- Kies voor bovenfrezen als de omtrek gebogen is, de componentdichtheid hoog is of de plaat dun en spanningsgevoelig is.
- Houd een secundaire methode beschikbaar voor gemengde productie; één regel bevat zelden slechts één bordtype.
Selectiechecklist voordat u een snijmachine koopt
Koopbeslissingen mislukken vaak omdat het specificatiegesprek begint met snelheid en eindigt met prijs. Het bruikbare uitgangspunt is het bord zelf: het diktebereik, de complexiteit van de omtrek, de hoogte van de componenten nabij de snijlijn en de paneelindeling die zich maandenlang zal herhalen.
Technische vragen die de machinespecificatie wijzigen
- Wat is het volledige plaatdiktebereik, inclusief koper- en soldeermasker, en zal de lijn ooit platen hoger dan 2 mm laten lopen?
- Zijn de scheidingslijnen recht, of heeft het product bochten, sleuven en interne uitsparingen nodig?
- Hoe dicht bevinden de dichtstbijzijnde componenten en soldeerverbindingen zich bij het beoogde snijpad?
- Welke paneelafmetingen en welk array-patroon kan de machine verwerken bij de maximale en minimale extremen?
- Vereist het proces stofafzuiging, geïoniseerde lucht of een gesloten snijkamer?
- Zal de machine stand-alone werken of inline met bestaande SMT-apparatuur, en welke footprint is er beschikbaar?
Een tweede laag van evaluatie betreft de operatorinterface en onderhoudstoegang. Een verstelbare geleiderail die zonder gereedschap kan worden ingesteld, verkort de omsteltijd. Een mes- of bitwissel waarbij niet de helft van de bescherming hoeft te worden verwijderd, stimuleert tijdige vervanging in plaats van ‘iets langer te laten draaien’. Zichtbare toegang tot de snijzone maakt het gemakkelijker om te bevestigen dat het paneel correct op zijn plaats zit voordat de cyclus begint.
Voor kopers die leveranciers vergelijken, helpt het om de onderhoudsroutine als schriftelijk document aan te vragen, en niet alleen als handleiding. De routine laat zien hoe de fabrikant verwacht dat de machine in goede staat wordt gehouden, en is een goede indicator voor de kwaliteit van de ondersteuning op de lange termijn. Werken met een fabrikant zoalsHoshineo LCD-Techkan de specificatiefase verkorten als het plaattype en het productievolume al bekend zijn.
Messlijtage, randkwaliteit en onderhoudsvensters
Messlijtage is geen eenmalige gebeurtenis. Het is een geleidelijke verandering in de snijgeometrie, en het eerste teken is vaak een kwaliteitsafwijking in plaats van een machinestop. Een versleten V-vormig mes kan nog steeds roteren en nog steeds een groef produceren, maar de groefdiepte, hoek en scheidingskracht komen niet langer overeen met het goedgekeurde procesvenster.
De gevolgen zijn zichtbaar in de vorm van bramen langs de groefrand, een ongelijkmatige scheiding tussen de panelen, een grotere kracht die nodig is om de plaat te breken, koperscheuren nabij de groef of een afwijkende positie van de groef. Het moeilijke is dat deze symptomen ook kunnen voortkomen uit een slechte uitlijning van de messen, onvoldoende paneelondersteuning, onjuiste restdikte, beweging van de armatuur of machine-instellingen. Het vervangen van het mes na elk defect kan de kosten verhogen zonder de werkelijke oorzaak op te lossen.
Hoe u slijtagesignalen correct leest
| Symptoom | Mesgerelateerde oorzaak om te controleren | Andere factoren om te verifiëren |
| Verhoogde bramen langs de groef | Snijkant wordt minder scherp | Uitlijning van het blad, ondersteuning van de plaat, materiaalbatch |
| Ruw groefoppervlak | Messlijtage of harsophoping | Snijsnelheid, verwijdering van vuil |
| Hogere scheidingskracht | Verminderde groefdiepte of botte rand | Restdikte, plaatontwerp |
| Ongelijkmatige scheiding tussen panelen | Evenwijdigheid van het blad of ongelijkmatige slijtage | Conditie van het armatuur, vlakheid van het paneel |
| Koperscheurt nabij de groef | Beschadigde rand of verkeerde groefpositie | Koperverdeling, kerfdiepte |
| Afwijking van de groefpositie | Probleem met beweging van mes of montage | Machinekalibratie |
De gedisciplineerde aanpak is vergelijkende diagnose. Gebruik hetzelfde PCB-materiaal, dezelfde machine-instelling, dezelfde paneelpositie en dezelfde meetmethode met een nieuw mes en met het huidige mes. Alleen dan kan het team bepalen of het blad de belangrijkste bijdrage levert of dat de bevestiging of uitlijning het defect veroorzaakt.
Het bouwen van een vervangingsregel in plaats van een vervangingsgewoonte
Er is geen universeel levensduurnummer dat voor elke fabriek geldt. Het juiste interval is afhankelijk van het plaatmateriaal, de dikte, de groefvereisten, de staat van het blad en de productieomgeving. Wat een fabriek kan standaardiseren is de beslissingsregel: definieer de meetbare kwaliteitslimiet, volg de snijconditie ten opzichte van die limiet en vervang het mes wanneer de trend deze nadert. Hierdoor wordt het vervangen van messen een geplande onderhoudsactie in plaats van een reactie op schroot.
Dezelfde logica is van toepassing op routerbits. Bitslijtage beïnvloedt de gladheid van de snijkant wanneer het onderhoud inconsistent is, en de levensduur van de spil varieert afhankelijk van de materiaalhardheid en freespaden. Een vervangingsinterval op basis van daadwerkelijke snijmeters of het aantal planken is betrouwbaarder dan een kalenderinterval.
Armatuurontwerp, stofafzuiging en stressbeheersing
Het snijgereedschap presteert alleen goed als het paneel correct wordt vastgehouden. Onvoldoende ondersteuning dicht bij de snijlijn zorgt ervoor dat de plaat kan buigen, waardoor de effectieve snijdiepte verandert en spanning wordt overgebracht naar soldeerverbindingen. Een armatuur dat vuil of versleten is, kan zelfs met een nieuw mes een ongelijkmatige groefdiepte veroorzaken.
Stofbeheersing is om dezelfde reden van belang. Glasvezel- en harsdeeltjes die zich ophopen op geleiderails, sensoren en de snijzone verstoren de bewegingsnauwkeurigheid en vervuilen het bordoppervlak. Bij platen met een hoge dichtheid kan fijn stof eigenschappen overbruggen en intermitterende defecten veroorzaken die moeilijk te traceren zijn. Een gesloten snijkamer met gerichte luchtstroom en een afzuigsysteem van de juiste afmetingen zorgen ervoor dat de snijconditie stabiel blijft gedurende lange runs.
- Ondersteun het paneel zo dicht bij de snijlijn als de lay-out van de componenten toelaat.
- Houd geleiderails en rijsensoren schoon; stof op een sensor kan positieafwijking of valse botsingsstops veroorzaken.
- Controleer de bladhoogte, -hoek en -druk bij het wisselen, niet alleen bij de installatie.
- Gebruik een afzuiging die geschikt is voor de werkelijke stofbelasting en controleer de luchtstroom, niet alleen de vacuümindicator.
- Inspecteer de bevestigingen op vlakheid en slijtage tijdens dezelfde routine waarbij het mes wordt gecontroleerd.
Stressbeheersing is het cumulatieve resultaat van deze details. Een scherp gereedschap, een ondersteund paneel en een schone snijzone zorgen voor een schonere rand bij een lagere scheidingskracht. Wanneer operators melden dat een bord ‘meer kracht nodig heeft om te breken’, is dat procesfeedback en geen normale variatie.
Veelvoorkomende snijproblemen oplossen
De meeste dagelijkse fouten vallen in een klein aantal categorieën: stroom- en veiligheidsvergrendelingen, positienauwkeurigheid, sensorvervuiling en mechanische koppeling. Een gestructureerde controlevolgorde voorkomt willekeurige vervanging van onderdelen.
De machine start niet of het indicatielampje blijft uit
Controleer eerst de zekering en bevestig vervolgens dat de noodstop is vrijgegeven. Controleer bij machines met veiligheidsdeuren of de vergrendeling is ingeschakeld. Deze drie controles lossen een groot deel van de ‘geen stroom’-meldingen op voordat een technicus wordt gebeld.
De rij- of snijpositie is niet nauwkeurig
Een defect aan de reisteller of opgehoopt stof op de toonbank kunnen een onnauwkeurige positionering veroorzaken. Maak eerst de balie en het omliggende railgedeelte schoon; vervang de teller alleen als het schoonmaken de herhaalbaarheid niet herstelt. Hetzelfde patroon is van toepassing op de linker en rechter bewegingssensoren: stof op het sensoroppervlak kan valse stops of botsingen veroorzaken, en door schoonmaken wordt vaak de normale werking hersteld.
Motor draait maar het mes draait niet
Bij machines met riem- of koppelingsaandrijving kan een losse bovenste schroef op de koppeling de motor loskoppelen van de messenas. Terwijl de machine is uitgeschakeld en de bescherming is verwijderd volgens de blokkeerprocedure, inspecteert u de koppeling en draait u de schroef vast met het voorgeschreven aanhaalmoment.
De kwaliteit van de randen gaat plotseling achteruit
Vervang het mes niet onmiddellijk. Vergelijk een nieuw mes en het huidige mes onder identiek materiaal, instelling, paneelpositie en meetmethode. Als het nieuwe mes hetzelfde defect vertoont, inspecteer dan de bevestiging, de paneelsteun en de uitlijning. Als het nieuwe mes het defect verhelpt, levert het mes de bijdrage en moet de vervangingsregel worden herzien.
Veelgestelde vragen
Wat is het verschil tussen V-cut en routerscheiding?
Hoe vaak moet het snijmes vervangen worden?
Waarom stopt het mes met draaien terwijl de motor nog draait?
Kan één PCB-snijmachine zowel dikke als dunne platen verwerken?
Wat veroorzaakt positieafwijking tijdens herhaalde sneden?
Heeft stofafzuiging werkelijk invloed op de snijkwaliteit?
Bent u er klaar voor om de snijmethode af te stemmen op uw daadwerkelijke bordontwerp en productievolume?
Neem contact met ons opmet uw paneeltekening, diktebereik en contourvereisten, en het team kan u helpen bij het definiëren van de juiste scheidingsopstelling vóór de eerste snede.